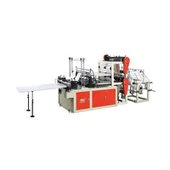
सुपरमार्केट प्लास्टिक थैलियों का उपयोग चिंताजनक दर से कर रहे हैं। एक मध्यम आकार की खुदरा श्रृंखला अपने सभी स्टोरों में प्रति सप्ताह दस लाख से अधिक बैग का उपयोग कर सकती है। इन बैगों की आपूर्ति करने वाले निर्माता लगातार दबाव में काम करते हैं। लाभ मार्जिन कम है. डिलीवरी का समय सख्त है. डाउनटाइम अवधि का मतलब न केवल समय की हानि, बल्कि अनुबंधों की हानि भी है। सुपरमार्केट बैग बनाने की मशीनमॉडल न केवल अकुशल हैं, बल्कि पर्याप्त तेज़ भी नहीं चल सकते। यह एक अच्छा व्यवसायिक विकल्प नहीं है.
यह पेपर आधुनिक बनाने की इंजीनियरिंग और संचालन विधि का परिचय देता हैसुपरमार्केट बैग बनाने की मशीनसिस्टम 400 यूनिट प्रति मिनट की गति से लगातार चलते हैं। इसमें कम आयाम सटीकता, सील ताकत और सामग्री हानि भी बनाए रखनी चाहिए।
फ्रेमवर्क सतत संचालन
सर्वो-संचालित मोशन सिस्टम मैकेनिकल कैम की जगह लेते हैं
विंटेज बैग निर्माता सीलिंग, कटिंग और फोल्डिंग के लिए मैकेनिकल कैम सिस्टम का उपयोग करते थे। इन प्रणालियों ने अच्छा काम किया, लेकिन स्पष्ट सीमाओं के साथ। प्रत्येक उत्पाद परिवर्तन के साथ, आप कैमरे को मैन्युअल रूप से समायोजित करते हैं। जैसे-जैसे कैम फॉलोअर्स कम होते जा रहे हैं, वैसे-वैसे समय भी घट रहा है। समय के साथ, इसने आउटपुट गुणवत्ता को और भी बदतर बना दिया।
नई मशीन लगभग पूरी तरह से सर्वो संचालित डिज़ाइन की ओर झुकती है। प्रत्येक मुख्य स्टेशन में एक फिल्म फीडर, सील बार, एक कटर, एक फोल्डिंग मशीन और बैग स्टेकर के पास अपनी स्वयं की सर्वो मोटर होती है। केन्द्रीय गति नियंत्रक इन सबका समन्वय करता है। इससे स्टेशनों के बीच यांत्रिक संबंध समाप्त हो जाता है। यह आपको सेकंडों में समय सेटिंग को डिजिटल रूप से बदलने की भी अनुमति देता है। आपको चीजों को हाथ से पुन: कॉन्फ़िगर करने की आवश्यकता नहीं है।
औद्योगिक सूचना विज्ञान में आईईईई लेनदेन में अनुसंधान से पता चलता है कि सर्वो आधारित पैकेजिंग मशीनों ने ऑपरेशन के लगातार 30 दिनों में 99.2% यांत्रिक उपलब्धता हासिल की। कैम चालित मशीनें केवल 94.5% हैं। इस अंतर का मतलब है कि प्रति पाली हजारों बैग (आईईईई, 2021) लगभग 5 प्रतिशत अंक हैं।
ऐसी खराब विश्वसनीयता सुपरमार्केट बैग निर्माताओं के लिए अच्छी नहीं है। यह निर्धारित करता है कि आपको स्टोर के वितरण केंद्र पर साप्ताहिक डिलीवरी मिलेगी या नहीं।

फ्लाइंग कनेक्शन के माध्यम से लगातार सामग्री वितरण
पीछे से {{1} तक पीछे की ओर जाने वाली बोरियों के साथ सबसे बड़ी समस्या लुढ़कने की है। पॉलिमर फिल्म में रोल किया गया एक मानक किराना बैग पूरी गति से 20 से 45 मिनट तक चल सकता है। जब स्क्रॉलिंग समाप्त हो जाती है, तो मशीन या तो रुक जाती है या, यदि उसके पास सही सिस्टम है, तो फ्लाइंग स्प्लिस करती है।
जब रनिंग रोलर लगभग खाली हो जाता है, तो फ्लाइट स्प्लिस सिस्टम इसे ढूंढ लेता है। इसने गति से मेल खाने के लिए एक नया रोल तैयार किया। फिर पुराने रोल के सिरों को नए रोल की शुरुआत में टेप करें। पूरी प्रक्रिया नेटवर्क को धीमा नहीं करती या आउटपुट बंद नहीं करती। इस सुविधा के बिना मशीनों पर, प्रत्येक रोल परिवर्तन के लिए 3 से 7 मिनट का डाउनटाइम आवश्यक है। यह एक पाली में 40 से 90 मिनट के उत्पादन के नुकसान के बराबर है।
पैकेजिंग सामग्री दक्षता पर अपने तकनीकी दिशानिर्देशों में, संयुक्त राष्ट्र के खाद्य और कृषि संगठन (एफएओ) का कहना है कि स्वचालित स्प्लिसिंग सिस्टम सामग्री अपशिष्ट को लगभग 2.5% कम कर देता है। वे बड़े पैमाने पर रूपांतरण कार्यों (एफएओ, 2022) के दौरान उपकरणों की समग्र दक्षता में भी उल्लेखनीय सुधार कर सकते हैं।
स्वचालित रोल लोडिंग और वेब थ्रेडिंग
स्प्लिसिंग के अलावा, रिलीज रैक पर फिल्म का एक नया रोल रखना धीमा करने का एक और तरीका है। किराने की थैलियों के एक पूरे रोल का वजन 800 से 1,200 किलोग्राम के बीच होता है। मैन्युअल लोडिंग और अनलोडिंग के लिए एक फोर्कलिफ्ट, दो श्रमिकों और 10 से 15 मिनट के डाउनटाइम की आवश्यकता होती है।
नयासुपरमार्केट बैग बनाने की मशीनसिस्टम में एक इलेक्ट्रिक स्प्रेडर और एक हाइड्रोलिक या वायवीय चक सिस्टम होता है। वे नए रोलर्स को सीधे फ़ीड कन्वेयर से हटा सकते हैं। एक बार सिलाई पूरी हो जाने पर, ऑपरेटर एक स्वचालित वेब थ्रेड अनुक्रम शुरू करता है। इसे मशीन के डांस रोलर, फोल्डेबल फोल्डेबल फोल्डेबल फोल्डेबल फोल्डेबल फोल्डेबल फोल्डेबल फोल्डेबल फोल्डेबल फोल्डेबल फोल्डेबल फोल्डेबल फोल्डेबल फोल्डेबल फोल्डेबल चेन बेल्ट के साथ संचालित चेन के माध्यम से सील कर दिया जाएगा। आपको अपने हाथों से खींचने की ज़रूरत नहीं है. इससे थ्रेड प्रोसेसिंग का समय 15 मिनट से घटकर 3 मिनट से भी कम हो जाता है। यह उत्पादन तनाव वाली मशीन के माध्यम से जाल खींचते समय श्रमिकों को चोट लगने के जोखिम को भी समाप्त कर देता है।
सतत भार के तहत ताप प्रबंधन
हीट सील बार शीतलन और तापमान स्थिरता
प्लास्टिक किराने की थैलियों को गर्मी से सील कर दिया जाता है। प्रत्येक सील चक्र के लिए 160{7}}200 डिग्री की सीलिंग रॉड की आवश्यकता होती है। उसने फिल्म को दबाया और वापस खींच लिया। प्रति मिनट 400 बैग की दर से, सील प्रति सेकंड लगभग सात बार घूमती है। यदि आप गर्मी का अच्छी तरह से प्रबंधन नहीं करते हैं, तो गर्मी के साथ बार का तापमान बढ़ जाएगा। इससे अत्यधिक सीलिंग हो जाती है, जिससे सील के बगल की फिल्म कमजोर हो जाती है। अन्यथा यह अंडर-सीलिंग और कमजोर बॉन्डिंग को जन्म देगा।
एक अच्छी तरह से डिज़ाइन किया गया सुपरमार्केट बैग निर्माता इसे सक्रिय कूलिंग सील के साथ ठीक करता है। बार के शीतलन चैनलों में तापमान नियंत्रित तरल पदार्थ होते हैं, आमतौर पर पानी या पानी ग्लाइकोल मिश्रण होता है। यह चक्रों के बीच अतिरिक्त गर्मी लेता है। थर्मोकपल सेंसर रॉड पर कई बिंदुओं पर तापमान नियंत्रक को वास्तविक समय पर फीडबैक देता है। फिर नियंत्रक हीटर की शक्ति को मिलीसेकंड में बदल देता है।
जर्नल ऑफ मैन्युफैक्चरिंग साइंस एंड इंजीनियरिंग में प्रकाशित एक अध्ययन में पाया गया कि निरंतर थर्मल सीलिंग सिस्टम में, सक्रिय तापमान नियंत्रण ने निष्क्रिय संवहन कूल्ड बार की तुलना में सील ताकत में भिन्नता को 60% तक कम कर दिया। यह उच्च गति वाले अनकूल्ड सिस्टम (ASME, 2020) में होने वाले कोल्ड सीलिंग दोषों को भी वस्तुतः समाप्त कर देता है।
बियरिंग और ड्राइव थर्मल मॉनिटरिंग
लगातार चलने से न केवल सीलिंग स्टेशन गर्म हो जाता है, बल्कि मशीन के घूमने वाले हिस्से भी गर्म हो जाते हैं। मुख्य ड्राइव शाफ्ट पर बियरिंग, सीलिंग कैम फॉलोअर्स और कटर स्टैंड स्थिर लोड के तहत गर्म हो जाएंगे। यदि सावधानी न बरती जाए, तो बेयरिंग के ज़्यादा गरम होने से चिकनाई वाला तेल ख़राब हो सकता है। इससे टूट-फूट तेज हो जाती है और बड़ी खराबी हो सकती है।
उच्च प्रदर्शन वाली मशीनें मुख्य असर वाले स्थानों पर तापमान सेंसर स्थापित करती हैं। जब ऑपरेटिंग तापमान निर्धारित सीमा से अधिक हो जाता है, तो नियंत्रण प्रणाली अलार्म बजाएगी। कुछ मामलों में, सिस्टम स्वयं उत्पादन धीमा कर देता है और भागों को ठंडा कर देता है। यह डाउनटाइम की आवश्यकता के बिना ब्रेकडाउन को रोकेगा।
पूर्वानुमानित रखरखाव और अपटाइम इंजीनियरिंग
कंपन विश्लेषण के माध्यम से राज्य की निगरानी
नियोजित रखरखाव और अनियोजित विफलता के बीच का अंतर निरंतर उत्पादन का एक प्रमुख उपाय है। बैगिंग लाइन में अप्रत्याशित रुकावट के कारण आउटपुट में प्रति मिनट 200 डॉलर से अधिक का नुकसान हो सकता है। इससे डिलीवरी में देरी भी होती है।सुपरमार्केट बैग बनाने की मशीनइकाइयों को दिन के 24 घंटे संचालित करने के लिए डिज़ाइन किया गया है और समस्याओं के घटित होने से पहले ही उनका पता लगाना चाहिए।
आधुनिक मशीनें प्रमुख भागों पर एक्सेलेरोमीटर का उपयोग करती हैं। मुख्य रूप से बियरिंग, गियरबॉक्स, सर्वो मोटर्स और कटिंग असेंबली। ये सेंसर लगातार कंपन संकेतों का पता लगाते हैं। जब बेयरिंग में दरार पड़ने लगती है या गियर में दरार पड़ने लगती है, तो कंपन आवृत्ति पैटर्न स्पष्ट रूप से बदल जाता है। सामान्य कंपन मोड में प्रशिक्षित मशीनी शिक्षण कार्यक्रम पुर्जों के वास्तव में विफल होने से कुछ दिन पहले या कुछ सप्ताह पहले ही इन परिवर्तनों का पता लगा सकते हैं।
यह अंतर्राष्ट्रीय मानकीकरण संगठन ISO 10816 द्वारा कवर किया गया है। यह मानक औद्योगिक मशीनरी की कंपन गंभीरता मूल्यांकन के मूल्यांकन के लिए नियम प्रदान करता है। निर्बाध उपयोग के लिए बनाई गई मशीनें आमतौर पर आईएसओ 10816 ज़ोन सीमा से नीचे कंपन स्तर का लक्ष्य रखती हैं। जब कोई रीडिंग बी (आईएसओ, 2017) में प्रवेश करती है तो वे स्वचालित रूप से चेतावनी देते हैं।
टूलींग वियर प्रबंधन
कटर और बार की सतहें घिसे-पिटे हिस्से हैं। उच्च गति बैग निर्माता की टंगस्टन कार्बाइड कटिंग एज को 8 मिलियन से 12 मिलियन चक्रों के बाद बदलने या पॉलिश करने की आवश्यकता हो सकती है। यानी करीब 2-3 हफ्ते तक लगातार उत्पादन. पूर्वानुमान प्रणाली खराब कटिंग गुणवत्ता की प्रतीक्षा नहीं करती है, बल्कि अंतिम उपकरण परिवर्तन के बाद से कुल कटिंग चक्र की गणना करती है। फिर निर्धारित रखरखाव समय के भीतर प्रतिस्थापन निर्धारित किया जाता है।
यह विधि, बैग आकार सटीकता पर सांख्यिकीय प्रक्रिया नियंत्रण डेटा के साथ, रखरखाव टीम को गुणवत्ता में गिरावट शुरू होने से पहले मोल्ड को बदलने की अनुमति देती है। इससे न केवल उपकरण का सेवा जीवन बढ़ेगा, बल्कि घटिया उत्पाद भी नहीं बनेंगे।
उत्पादन गति का गुणवत्ता आश्वासन
इनलाइन विज़न सिस्टम
यदि उत्पादन नियमों के अनुरूप नहीं है तो बड़े पैमाने पर उत्पादन बेकार है। मैन्युअल नमूनाकरण, जिसमें प्रत्येक 500 या 1,000 इकाइयों पर निरीक्षण के लिए एक बैग लिया जाता है, निरीक्षण के बीच होने वाली यादृच्छिक दोषों को पकड़ नहीं पाता है।
सुपरमार्केट बैग बनाने की मशीनमॉडल में निरंतर उत्पादन के लिए इनलाइन विज़न सिस्टम की सुविधा होती है। कटिंग स्टेशन से निकलते ही वे प्रत्येक बैग की जाँच करते हैं। उच्च गति वाला कैमरा सील क्षेत्र को कैप्चर करता है, कटऑफ और समग्र बैग आकार को पूरी गति से संभालता है। छवि प्रसंस्करण कार्यक्रम प्रत्येक बैग की तुलना एक संदर्भ मॉडल से करता है। वे अधूरी सील, लापता हैंडल कट, आकार त्रुटि सीमा या गंदी सतहों जैसी समस्याओं को चिह्नित करते हैं।
मानकीकरण के लिए यूरोपीय समिति (सीईएन) तकनीकी विशिष्टता सीईएन/टीएस 15901 पैकेजिंग उत्पादन में स्वचालित ऑप्टिकल निरीक्षण से संबंधित है। यह उन उत्पादों के 100% ऑनलाइन निरीक्षण की अनुशंसा करता है जिनकी संरचनात्मक विफलताएं उपभोक्ताओं के लिए सुरक्षा जोखिम पैदा कर सकती हैं। भारी या गर्म सामान ले जाने वाले किराना बैग इसका एक अच्छा उदाहरण हैं (सीईएन, 2021)।
निरंतर लोड के तहत ऊर्जा दक्षता
किसी मशीन को हफ्तों तक चलाने में बहुत अधिक ऊर्जा खर्च होती है। उच्च गति बैग उत्पादन लाइनें 25 से 40 किलोवाट तक चल सकती हैं। इसलिए ऊर्जा दक्षता पर्यावरण और बजट दोनों के लिए महत्वपूर्ण है।
सर्वो संचालित मशीनें हाइड्रोलिक या वायवीय मशीनों की तुलना में स्वाभाविक रूप से अधिक कुशल होती हैं। वे बिजली का उपयोग तभी करते हैं जब उन्हें इसकी आवश्यकता होती है। पुनर्योजी सर्वो ड्राइव धीमे कदमों से ऊर्जा ग्रहण करता है, जैसे कि जब सील बार को पीछे खींचा जाता है। वे ऊर्जा को मशीन की विद्युत प्रणाली में वापस भेजते हैं। इसके अलावा, बैकअप पावर प्रबंधन अवांछित भागों, जैसे हीटर, कन्वेयर बेल्ट और लाइट को कम समय में बंद कर देता है। इससे ब्रेक के दौरान ऊर्जा की बर्बादी कम होगी।
निष्कर्ष
बड़े पैमाने पर उत्पादन की आवश्यकता को पूरा करने का मतलब तेज़ मशीनें बनाना नहीं है। इसके लिए एक प्रणालीगत दृष्टिकोण की आवश्यकता है जो हर संभावित बाधा को ध्यान में रखे। इन चरणों में सामग्री खिलाना, गर्मी नियंत्रण, भागों का घिसना, गुणवत्ता जांच और ऊर्जा का उपयोग शामिल है। सुपरमार्केट बैगर्स सर्वो संचालित परिशुद्धता, स्वचालित रोल हैंडलिंग, सक्रिय ताप प्रबंधन, पूर्वानुमानित रखरखाव और ऑनलाइन गुणवत्ता निरीक्षण के माध्यम से स्थिर उत्पादन प्राप्त करते हैं। ये सभी मिलकर पाली में और थोड़ी सी मदद से बैगों को प्रति मिनट कई सौ की गति से प्रवाहित रखने का काम करते हैं। एक सुव्यवस्थितसुपरमार्केट बैग बनाने की मशीनप्रत्येक इकाई में बैग अखंडता को बनाए रखते हुए लगातार आउटपुट प्राप्त करने के लिए इन सभी प्रणालियों को सिंक्रनाइज़ करता है।
चूंकि खुदरा आपूर्ति शृंखलाएं कम लीड समय और डिलीवरी शेड्यूल समय की मांग करती रहती हैं, इसलिए इस उपकरण की इंजीनियरिंग जटिलता लचीली पैकेजिंग उत्पादन की लागत और प्रदर्शन के लिए और भी महत्वपूर्ण होगी।
संदर्भ
आईईईई। (2021)।सर्वो संचालित पैकेजिंग मशीनरी: निरंतर उत्पादन वातावरण में विश्वसनीयता और प्रयोज्य विश्लेषण. औद्योगिक सूचना विज्ञान पर आईईईई लेनदेन, 17(8), 5462-5471।
एफएओ (संयुक्त राष्ट्र का खाद्य एवं कृषि संगठन) (2022)।खुदरा खाद्य आपूर्ति श्रृंखला में पैकेजिंग सामग्री दक्षता पर तकनीकी दिशानिर्देश. रोम: एफएओ.
अमेरिकन सोसाइटी ऑफ मैकेनिकल इंजीनियर्स (एएसएमई) (2020)।सतत थर्मल सीलिंग सिस्टम में सक्रिय थर्मल विनियमन: सील की ताकत में बदलाव पर प्रभाव. जर्नल ऑफ़ मैन्युफैक्चरिंग साइंस एंड इंजीनियरिंग, 142(11), 111004।
आईएसओ (मानकीकरण के लिए अंतर्राष्ट्रीय संगठन 2017)।ISO 10816: यांत्रिक कंपन{{1}गैर घूमने वाले भागों को मापकर मशीन कंपन का मूल्यांकन. जिनेवा: मानकीकरण के लिए अंतर्राष्ट्रीय संगठन।
सीईएन (मानकीकरण के लिए यूरोपीय समिति) (2021)।सीईएन/टीएस 15901: पैकेजिंग उत्पादन में स्वचालित ऑप्टिकल निरीक्षण की आवश्यकताएं और परीक्षण विधियां. ब्रुसेल्स: सीईएन।