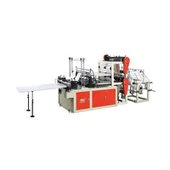
पॉलीथीन सॉफ्ट पैकेजिंग में सबसे आम सामग्री है। लेकिन सभी पॉलीथीन एक जैसे नहीं होते। और इसे प्रोसेस करने वाली मशीनें अलग हैं। उच्च (उच्च {{3%) घनत्व पॉलीथीन (एचडीपीई) और कम घनत्व पॉलीथीन (एलडीपीई) रासायनिक रूप से संबंधित हैं। लेकिन जब प्रसंस्करण की बात आती है, तो वे अलग-अलग व्यवहार करते हैं। बैग बनाने के लिए उपयोग की जाने वाली मशीनें इन विभिन्न गर्मी आवश्यकताओं, फिल्म की संरचना और अंतिम उत्पाद की आवश्यकताओं को दर्शाती हैं। पैकेजिंग इंजीनियरों, संयंत्र प्रबंधकों और उपकरणों की तलाश करने वाली खरीद टीमों के लिए, सही निवेश करने के लिए यह समझना महत्वपूर्ण है कि एचडीपीई को एलडीपीई से क्या अलग करता है और क्यों।
सामग्री अंतर: यह मशीन डिज़ाइन को क्यों संचालित करता है
मशीन को देखने से पहले सामग्री में अंतर स्पष्ट होना चाहिए। मशीन प्रकारों के बीच प्रत्येक यांत्रिक अंतर पॉलिमर के भौतिक गुणों से आता है।
एचडीपीई (0.941-0.965 ग्राम/सेमी3 घनत्व वाली उच्च घनत्व पॉलीथीन) कुछ पार्श्व शाखाओं वाला एक रैखिक बहुलक है। यह सघन आणविक संरचना इसे निम्नलिखित गुण प्रदान करती है:
- इसकी मोटाई के सापेक्ष उच्च तन्यता ताकत
- उच्च गलनांक (~130-135 डिग्री)
- समतुल्य मोटाई पर कठोर फिल्म
- संकरी ऊष्मा -सील करने वाली खिड़की
- पारभासी से अपारदर्शी उपस्थिति
- नमी और रसायनों के प्रति उत्कृष्ट प्रतिरोध
कम {{0}घनत्व पॉलीथीन (0.910 - 0.940 ग्राम/सेमी3 घनत्व वाला एलडीपीई) उच्च {{4}दबाव विधियों द्वारा उत्पादित किया जाता है। इससे बड़ी संख्या में चेन ब्रांचिंग हुई है।
यह संरचना ये परिणाम देती है:
- समान मोटाई के लिए कम तन्यता ताकत (इसलिए आपको समान भार के लिए मोटी फिल्म की आवश्यकता है)
- निम्न गलनांक (~105-115 डिग्री)
- नरम, अधिक लचीली फिल्म
- हीट सीलिंग के लिए व्यापक तापमान रेंज
- साफ़, चमकदार लुक
- टूटने से पहले ऊंचा खिंचाव
ये अंतर महत्वपूर्ण हैं. वे सीलिंग तापमान, शीतलन आवश्यकताओं, झिल्ली हैंडलिंग, काटने की शक्ति और संपूर्ण मशीन बैग उत्पादन लाइन का डिज़ाइन निर्धारित करते हैं।
मुख्य मशीन अंतर: एक तकनीकी तुलना
1. सीलिंग प्रणाली: तापमान और रहने का समय
दोनों मशीनों के बीच यही मूलभूत अंतर है।
एक एचडीपीई बैग को सीलिंग तापमान 140 डिग्री और 200 डिग्री सेल्सियस के बीच रखना चाहिए। यह फिल्म की मोटाई और लाइन की गति पर निर्भर करता है। एचडीपीई में एक संकीर्ण सीलिंग विंडो होती है, आमतौर पर एक कमजोर सील और जली हुई फिल्म ± 5 डिग्री सेल्सियस के बीच। इसके लिए सील की चौड़ाई के माध्यम से बहुत समान गर्मी की आवश्यकता होती है। असमान तापमान ठंडे स्थानों में सील को कमजोर कर सकता है और गर्म स्थानों में उन्हें जला सकता है। यही कारण है कि एचडीपीई सीलिंग बार में आमतौर पर निम्नलिखित होते हैं:
- कई अलग-अलग नियंत्रित हीटिंग ज़ोन के साथ उच्च -घनत्व वाले कार्ट्रिज हीटर
- सटीकता में सुधार के लिए थर्मोकपल को प्लैटिनम प्रतिरोध तापमान सेंसर (Pt100 या Pt1000) से बदलें
- अति ताप को रोकने के लिए कम निवास समय (क्योंकि एचडीपीई तेजी से क्रिस्टलीकृत होता है)।
- एक एलडीपीई मशीन की सीलिंग तापमान सीमा 100-150 डिग्री है। इसका दायरा विस्तृत (+ -10 -15 डिग्री) है। यह हीटिंग सिस्टम को एक क्षेत्र को सरल बनाता है, लंबे समय तक रहता है और सील पर कम थर्मल तनाव होता है।
2. शीतलन प्रणाली
एलडीपीई की तुलना में एचडीपीई ठंडा होने पर तेजी से कठोर होता है। हालाँकि, सीलिंग के बाद, सील के आकार को बनाए रखने और फिल्म को झुकने से रोकने के लिए नियंत्रित शीतलन की आवश्यकता होती है। एचडीपीई बैगिंग मशीनों में आम तौर पर निम्नलिखित विशेषताएं होती हैं:
- स्टेशनों को सील करने के तुरंत बाद अनिवार्य एयर कूलिंग रॉड्स स्थापित करें
- उच्च गति वाली मशीनों पर, पानी से ठंडा किया गया प्रेशर बार एक ही समय में सीलबंद क्षेत्रों को ठंडा और समतल कर सकता है।
- कन्वेयर बेल्ट तेजी से चलती है, सील क्षेत्र से गर्मी लेती है।
एलडीपीई मशीनों का उपयोग साधारण वायु शीतलन या हल्के मजबूर वायु प्रणालियों के लिए किया जा सकता है। नरम फिल्म आकार बदले बिना सीलिंग के बाद गर्मी को संभाल सकती है।
3. फिल्म फीडिंग और तनाव नियंत्रण
उच्च -घनत्व पॉलीथीन (एचडीपीई फिल्म सख्त और पतली होती है (रिटेल बैग आमतौर पर {{1%) माइक्रोन होते हैं)। यह कम घनत्व वाली पॉलीथीन की तुलना में फीडर तनाव के प्रति अधिक संवेदनशील है। बहुत अधिक तनाव फिल्म को खींच या फाड़ सकता है। बहुत कम तनाव से ट्रैकिंग समस्याएं और संरेखण त्रुटियां होती हैं। एचडीपीई बैग का उपचार इस प्रकार है:
- स्प्रिंग या वातानुकूलित तनाव भुजाओं के साथ डांसिंग रोल सिस्टम। ये वास्तविक समय में फिल्म रोल व्यास को समायोजित कर सकते हैं।
- ब्रेक सिस्टम (सर्वो ड्राइव या हिस्टैरिसीस ब्रेक कंट्रोल) के सटीक अनवाइंड ब्रेकिंग सिस्टम। ये आमतौर पर एलडीपीई में काम करने वाले साधारण घर्षण ब्रेक से बेहतर हैं।
- ईपीसी (एज पोजिशन कंट्रोल) सिस्टम। वे फिल्म को उच्च गति पर ±0.5 मिमी के भीतर रखने के लिए ऑप्टिकल या अल्ट्रासोनिक सेंसर का उपयोग करते हैं।
एलडीपीई फिल्म नरम और आमतौर पर मोटी (20 -100 माइक्रोन) होती है। यह तंत्रिका परिवर्तन के प्रति अधिक सहनशील है। मानक स्प्रिंग डांसर रोल और घर्षण ब्रेक अधिकांश एलडीपीई अनुप्रयोगों के साथ अच्छी तरह से काम करते हैं।
4. काटने का तंत्र
काटने की मशीन प्रत्येक सामग्री के लिए अलग-अलग काम करती है।
एचडीपीई फिल्म को गर्म तार या गर्म चाकू प्रणाली से सफाई से काटा जाता है। फिल्म में तार जल्दी पिघल जाते हैं। अगले बैग के नीचे और सामने एक सीलबंद किनारा भी छोड़ दें। संयोजन की सीलिंग क्रिया टी-शर्ट बैग उत्पादन में आम है। इसका उपयोग मुख्य रूप से एचडीपीई के लिए किया जाता है।
एलडीपीई फिल्म को आमतौर पर ठंडी ब्लेड प्रणाली (कतरनी या कुचलना) का उपयोग करके काटा जाता है। यह फ्लैट और बॉटम बैग के लिए विशेष रूप से सच है। आप एलडीपीई को गर्म तार से काट सकते हैं, लेकिन यह अक्सर काटने के किनारे पर तार को खपच्चियों की तरह छोड़ देता है। ऐसा इसलिए होता है क्योंकि कम घनत्व वाली पॉलीथीन उच्च तापमान पर अधिक बहती है और चिपचिपी होती है।
अंतर पूर्ण नहीं है. दोनों विधियों में मशीनें हैं। लेकिन काटने की विधि यह निर्धारित करने के लिए सबसे तेज़ तरीकों में से एक है कि मशीन मुख्य रूप से एचडीपीई या कम घनत्व वाली पॉलीथीन से बनी है या नहीं।
5. हैंडल पंचिंग और डाई-कटिंग (टी-शर्ट बैग उत्पादन)
टी-शर्ट बैग लगभग पूरी तरह से एचडीपीई से बने होते हैं। ऐसा इसलिए है क्योंकि जब आप बैग ले जाते हैं तो एचडीपीई की कठोरता अर्धचंद्राकार हैंडल के उद्घाटन को अपना आकार बनाए रखने की अनुमति देती है। एलडीपीई फोल्डिंग और असुविधाजनक पकड़ को संभालता है।
उपयोगिता मॉडल एक टी-शर्ट बैग एचडीपीई बैग बनाने की मशीन से संबंधित है जो सीलिंग के बाद एक डाई-कटिंग पंच यूनिट के साथ प्रदान की जाती है। जैसे ही प्रत्येक बैग सीलिंग क्षेत्र को छोड़ता है, पंच हैंडल के उद्घाटन को काट देता है। मुख्य यांत्रिक विशेषताएँ इस प्रकार हैं:
उच्च गति पंच तंत्र, प्रति मिनट 100-200 स्ट्रोक रेटेड
कठोर क्लीयरेंस (0.05–0.15 मिमी) के साथ कठोर स्टील पंच और डाई डिज़ाइन। ये बिना टूटे एचडीपीई में साफ किनारे बना सकते हैं।
फिल्म की गति के साथ पूर्ण तालमेल में वायवीय या सर्वो {{0} चालित पंच क्रिया।
एलडीपीई बैग मशीनें आम तौर पर फ्लैट {{0}पैक या बॉटम{1}सीलबंद बैग का उत्पादन नहीं करती हैं। यदि एलडीपीई का उपयोग नरम रिंग हैंडबैग (बंधे हुए या वेल्डेड रिंग वाले विभिन्न प्रकार के हैंडबैग) के लिए किया जाता है, तो विभिन्न हस्तनिर्मित प्रणालियों का उपयोग किया जाता है। यह कोई डाई कट नहीं है।
6. मशीन की गति और आउटपुट दर
दो प्रकार की मशीनों का उत्पादन अर्थशास्त्र काफी भिन्न है:
|
पैरामीटर |
एचडीपीई बैग मशीन |
एलडीपीई बैग मशीन |
|
विशिष्ट चक्र गति |
100-200 कट/मिनट |
150-400 कट/मिनट |
|
फिल्म की मोटाई सीमा |
10-30 माइक्रोन |
20-150 माइक्रोन |
|
सील रहने का समय |
लघु (तेजी से क्रिस्टलीकरण) |
लंबा (धीमी क्रिस्टलीकरण) |
|
सामान्य बैग प्रकार |
टी-शर्ट/बनियान बैग |
चपटा, निचला -सील, कलीदार |
|
प्रति शिफ्ट आउटपुट |
30,000–80,000+ बैग |
परिवर्तनीय, प्रारूप-निर्भर |
आधुनिक एचडीपीई बैगिंग मशीनें उच्च गति से चलती हैं और अब पूर्ण सर्वो ड्राइव सिस्टम का उपयोग करती हैं। उनके पास झिल्ली प्रणोदन, सीलिंग रॉड मूवमेंट, पंच मूवमेंट और कन्वेयर ड्राइव के लिए अलग-अलग सर्वो मोटर हैं। केंद्रीय पीएलसी इन सबका समन्वय करता है। यह सख्त शेड्यूल आवश्यक है क्योंकि 150 चक्र प्रति मिनट से अधिक पर, फिल्म प्रणोदन, सीलिंग, स्टैम्पिंग और कटिंग के बीच कोई भी देरी केवल मिलीसेकंड है।
प्रवेश स्तर की एलडीपीई फ्लैट बैग मशीनें मुख्य मोटर के लिए एक साधारण कैम ड्राइव सिस्टम का उपयोग कर सकती हैं। यह धीमे, कम मांग वाले समय पर लागू होता है।
पूर्ण सर्वो सिस्टम अधिक महंगे हैं। लेकिन यहाँ लाभ हैं:
7. ड्राइव सिस्टम और सर्वो एकीकरण
आधुनिक एचडीपीई बैगिंग मशीनें उच्च गति से चलती हैं और अब पूर्ण सर्वो ड्राइव सिस्टम का उपयोग करती हैं। उनके पास झिल्ली प्रणोदन, सीलिंग रॉड मूवमेंट, पंच मूवमेंट और कन्वेयर ड्राइव के लिए अलग-अलग सर्वो मोटर हैं। केंद्रीय पीएलसी इन सबका समन्वय करता है। यह सख्त शेड्यूल आवश्यक है क्योंकि 150 चक्र प्रति मिनट से अधिक पर, फिल्म प्रणोदन, सीलिंग, स्टैम्पिंग और कटिंग के बीच कोई भी देरी केवल मिलीसेकंड है।
प्रवेश स्तर की एलडीपीई फ्लैट बैग मशीनें मुख्य मोटर के लिए एक साधारण कैम ड्राइव सिस्टम का उपयोग कर सकती हैं। यह धीमे, कम मांग वाले समय पर लागू होता है।
पूर्ण सर्वो प्रणालियाँ लागत बढ़ाती हैं, लेकिन प्रदान करती हैं:
- इलेक्ट्रॉनिक रेसिपी प्रबंधन (प्रत्येक उत्पाद के लिए सेटिंग्स सहेजें और लोड करें)
- यांत्रिक समायोजन के बिना स्विच करना आसान है
- समस्या ढूँढने और त्रुटि लॉगिंग में निर्मित
उद्योग 4.0 निगरानी प्रणालियों के साथ सहयोग करें
क्या एक मशीन एचडीपीई और एलडीपीई दोनों चला सकती है?
यह एक सामान्य अनुवर्ती प्रश्न है। उत्तर है: हाँ, लेकिन केवल कुछ शर्तों के तहत।
कुछ परिवर्तनीय में विनिमेय सीलिंग बार होते हैं। आप एक एलडीपीई फ्लैट बैग के लिए एक सीधी रॉड और एक एचडीपीई टी- शर्ट बैग के लिए एक यू - बार की अदला-बदली कर सकते हैं। दोनों सामग्रियों को कवर करने के लिए उनके पास समायोज्य तापमान नियंत्रण भी हैं। लेकिन समस्याएँ हैं:
एचडीपीई के लिए सख्त तापमान नियंत्रण वाली 180 डिग्री मशीन में एलडीपीई की आवश्यकता से अधिक ताप शक्ति होगी। इससे लागत बढ़ जाती है.
एलडीपीई की व्यापक सीलिंग रेंज के लिए बनाई गई मशीनों में एचडीपीई टी-शर्ट बैग के लिए आवश्यक तापमान सटीकता या पंच नहीं हो सकता है।
कम घनत्व वाली पॉलीथीन (एलडीपीई) उपकरण पर उच्च घनत्व पॉलीथीन (एचडीपीई) चलाने से अक्सर खराब सील गुणवत्ता, अधिक अपशिष्ट और तेजी से उपकरण खराब हो जाते हैं।
व्यावहारिक सलाह: पहले मुख्य सामग्री चुनें। फिर देखें कि क्या आप स्वीकार्य प्रदर्शन हानि के साथ अन्य सामग्री भी चला सकते हैं। दोनों मॉडलों के लिए वास्तविक उत्पादन डेटा की जांच किए बिना परिवर्तनीयता मुख्य आवश्यकता नहीं होनी चाहिए।
मशीन प्रकारों के बीच चयन: एक निर्णय रूपरेखा
|
सोच-विचार |
एचडीपीई मशीन चुनें |
एलडीपीई मशीन चुनें |
|
प्राथमिक बैग प्रकार |
टी-शर्ट/बनियान बैग |
चपटी, गुच्छेदार, निचली सील |
|
बाजार लक्ष्य |
खुदरा किराना, खाद्य सेवा |
कृषि, निर्माण, परिधान |
|
सामग्री लागत प्राथमिकता |
प्रति बैग कम लागत (पतली फिल्म) |
प्रति माइक्रोन उच्च शक्ति की आवश्यकता है |
|
उत्पादन की मात्रा |
उच्च मात्रा, समर्पित रन |
लचीले रन, एकाधिक प्रारूप |
|
सीलिंग सटीकता की आवश्यकता है |
ऊँची (संकीर्ण खिड़की) |
मानक |
|
बजट |
उच्चतर (सर्वो, सटीक सीलिंग) |
निचला प्रवेश बिंदु उपलब्ध है |
विनियामक और मानक संदर्भ
- दोनों मशीनों को ऐसे बैग बनाने होंगे जो उनके बाज़ार मानकों के अनुरूप हों:
- आईएसओ 4591 -प्लास्टिक फिल्म और शीट की औसत मोटाई का माप
- एएसटीएम डी882 -एचडीपीई और एलडीपीई बैग दोनों की पतली प्लास्टिक शीट की तन्यता ताकत)
- EN 13432 -पैकेजिंग नियम जिन्हें कंपोस्ट और विघटित किया जा सकता है (जब आप पुनर्चक्रण का दावा करते हैं)
सारांश
एचडीपीई बैग बनाने की मशीन और एलडीपीई मशीन के बीच का अंतर केवल तापमान सेटिंग्स के बारे में नहीं है। यह फिल्म फीडिंग, सीलिंग सटीकता, काटने के तरीकों, डाई {{1} कटिंग एकीकरण, और ड्राइव सिस्टम डिज़ाइन के लिए एक पूरी तरह से अलग दृष्टिकोण दिखाता है। एचडीपीई मशीनें सटीक उपकरण हैं। वे उच्च गति पर एक संकीर्ण परिचालन सीमा के भीतर एक कठिन सामग्री को संसाधित करने के लिए बनाए जाते हैं। एलडीपीई मशीनें अधिक क्षमाशील हैं। वे विभिन्न प्रकार के बैग प्रकारों और उत्पादन आकारों के लिए काम करते हैं।
किसी भी पैकेजिंग ऑपरेशन के लिए उपकरण की तुलना करने से पहले, आपको किसी भी मशीन की तुलना करने से पहले बैग के प्रकार, मुख्य फिल्म सामग्री, उत्पादन मात्रा और गुणवत्ता आवश्यकताओं के स्पष्ट विचार के साथ शुरुआत करनी चाहिए। सामग्री के व्यवहार के साथ मशीन के डिज़ाइन का मिलान सुसंगत बैग गुणवत्ता और अच्छी उत्पादन लागत प्राप्त करने के लिए सबसे महत्वपूर्ण कारक है।
सन्दर्भ:
- ब्रायडसन, जेए - प्लास्टिक सामग्री, 7वां संस्करण, बटरवर्थ-हेनमैन (एल्सेवियर), 1999
- हार्पर, सीए - प्लास्टिक टेक्नोलॉजीज की हैंडबुक, मैकग्रा -हिल, 2006
- रोसाटो, डीवी और रोसाटो, एमजी - प्लास्टिक टेक्नोलॉजी हैंडबुक, चौथा संस्करण, सीआरसी प्रेस, 2006
- ग्लेनविल, एबी - प्लास्टिक इंजीनियर्स डेटा बुक, मैकेनिकल इंजीनियरिंग प्रकाशन, 1993
- एएसटीएम डी882-18 - पतली प्लास्टिक शीटिंग के तन्य गुणों के लिए मानक परीक्षण विधि, एएसटीएम इंटरनेशनल
- आईएसओ 4591:1992 - प्लास्टिक - फिल्म और शीटिंग - औसत मोटाई का निर्धारण, मानकीकरण के लिए अंतर्राष्ट्रीय संगठन