


टी-शर्ट बैग को वेस्ट सैचेल्स भी कहा जाता है। वे बिल्ट-इन पंच हैंडल वाले पतले प्लास्टिक बैग थे। आप उन्हें दुनिया भर में किराने की दुकानों, उत्पादन क्षेत्रों और टेकअवे काउंटरों पर पा सकते हैं। उनका यह नाम इसलिए है क्योंकि जब आप इसे बाहरी हैंडल पर सपाट रखते हैं, तो यह बिना आस्तीन की टी-शर्ट जैसा दिखता है। फ़ोरसाइट रिसर्च इंस्टीट्यूट के बाज़ार आंकड़ों के अनुसार, वैश्विक प्लास्टिक बैग बाज़ार में शर्ट बैग की हिस्सेदारी लगभग 29% है। इस प्रकार, वे सबसे अधिक निर्मित प्लास्टिक बैग हैं। निर्माता और खरीद दल एक सरल प्रश्न पूछते हैं। क्या एक मानक स्विचिंग लाइन ये बैग बना सकती है? या इसके लिए किसी विशेष सेटिंग की आवश्यकता है? छोटा जवाब हां है। लेकिन यह तभी सत्य है जब इसे सही तरीके से कॉन्फ़िगर किया गया हो। इस लेख में यह बताया जाएगा.
प्लास्टिक बैग बनाने की मशीन कैसे संचालित होती है
इस प्रश्न का उत्तर समझने के लिए, आपको यह देखना होगा कि प्लास्टिक बैग निर्माता वास्तव में क्या करते हैं। झिल्ली को उड़ाकर मशीन बनाई गई। इस लाइन में, पॉलीइथाइलीन रेज़िन को आमतौर पर उच्च{{3}घनत्व वाली पॉलीथीन (एचडीपीई) या उच्च(4%)घनत्व वाली पॉलीथीन (एचडीपीई) और रैखिक कम घनत्व वाली पॉलीथीन (एलएलडीपीई) {{6}का मिश्रण पिघलाया जाता है। फिर इसे फोम में उड़ा दें। फिर यह एक ट्यूबलर फिल्म में ठंडा हो जाता है। फिर इसे स्क्रॉल के चारों ओर लपेटें। बैग निर्माता इन रोलों को लेता है और कई कदम उठाता है। यह फिल्म को खोलता है. जरूरत पड़ने पर यह फिल्म को मोड़ सकता है। फिर इसे छोटा कर दें. फिर आवरण. फिर तैयार बैगों को ढेर कर दें।
स्पेन में यूएनईडी के क्यूस्टा, कैमाचो और रुबियो द्वारा एप्लाइड साइंसेज 2023 (एमडीपीआई) में एक अध्ययन से पता चला है कि एचडीपीई/एलएलडीपीई ब्लो फिल्म - के यांत्रिक गुण - विशेष रूप से फ्रैक्चर के दौरान तन्य शक्ति और बढ़ाव - तीन एक्सट्रूज़न सेटिंग्स में अच्छी तरह से भविष्यवाणी की जा सकती है। वे विस्फोट अनुपात (बीयूआर), अवशोषण अनुपात (टीयूआर) और मोटाई में कमी अनुपात (टीआर) हैं। आर2 को गणित संबंधों में 0.91 और 0.95 के बीच पाया गया जो यांत्रिक अभिविन्यास (एमडी) और अनुप्रस्थ दिशा (टीडी) तन्य प्रदर्शन को नियंत्रित करता है। ये निष्कर्ष टी-शर्ट बैग उत्पादन के लिए महत्वपूर्ण हैं। ऐसा इसलिए है क्योंकि जब बैगिंग की बात आती है तो बैग क्षेत्र बहुत दबाव में होता है। यदि फिल्म किसी भी दिशा में पर्याप्त मजबूत नहीं है, तो हैंडल बहुत जल्दी गिर जाएगा। यह खराब तरीके से बने वेस्टकोट बैग की एक आम खराबी है।
टी-शर्ट बैग को फ़्लैट बैग से क्या अलग बनाता है
फ़्लैट बैग{{0}रोटी, उत्पाद या साधारण पैकेजिंग के लिए बैग{{1}बस फिल्म खोलना, तली सील करना और काटना। टी-शर्ट बैग के लिए तीन और चरण हैं। ये चरण रूपांतरण प्रक्रिया में यांत्रिक जटिलता जोड़ते हैं।
1. पहला कदम छिद्रण छिद्रों से निपटना है। बैग बनने के बाद डाई कटिंग टेबल का स्टैम्पिंग हैंडल खोला जाता है। यह सबसे कठिन कदम है. ऐसा इसलिए है क्योंकि पंच को सीलिंग किनारे पर पूरी तरह से फिट होना चाहिए, जबकि फिल्म लगातार चलती रहती है। यहां तक कि आधा -मिलीमीटर विचलन भी हैंडल को असममित बना सकता है। इसका असर बैग के वजन पर भी पड़ता है.
2. दूसरा चरण निचला कली निर्माण है। यह वैकल्पिक है, लेकिन सामान्य है। कई टी-शर्ट बैग के निचले भाग में एक रफ़ल होता है। यह एक फोल्डिंग पैनल है जो बैग भरने पर खुलता है। इससे बैग बड़ा हो जाएगा, चौड़ा नहीं। कली जोड़ने के लिए एक अतिरिक्त तह तंत्र की आवश्यकता होती है। ऐसी संस्था को सीलिंग स्टेशन के साथ समय पर काम करना चाहिए।
3.तीसरा कदम कवर को मजबूत करना है। ऊपरी हेम जिससे हैंडल जुड़ा हुआ है उसमें निचली सील की तुलना में व्यापक और मजबूत थर्मल सील होनी चाहिए। ऐसा इसलिए होता है क्योंकि जब आप बैग उठाते हैं तो ऊपर लगी सील सारा वजन अंदर रोक लेती है। निचली सील, 2 - 3 मिमी चौड़ी, फ्लैट उपज बैग के लिए ठीक है। लेकिन सील करने के लिए शर्ट की जेबें आमतौर पर 8-12 मिमी चौड़ी होनी चाहिए। यह आँसुओं को फैलने से रोकता है।
4. केवल फ्लैट बैग के लिए स्थापित रूपांतरण लाइनों में ये तीन स्टेशन नहीं हैं। उन्हें जोड़ने से बैग बनाने वाली उत्पादन लाइन और बैग बनाने वाली उत्पादन लाइन अलग हो जाती है।
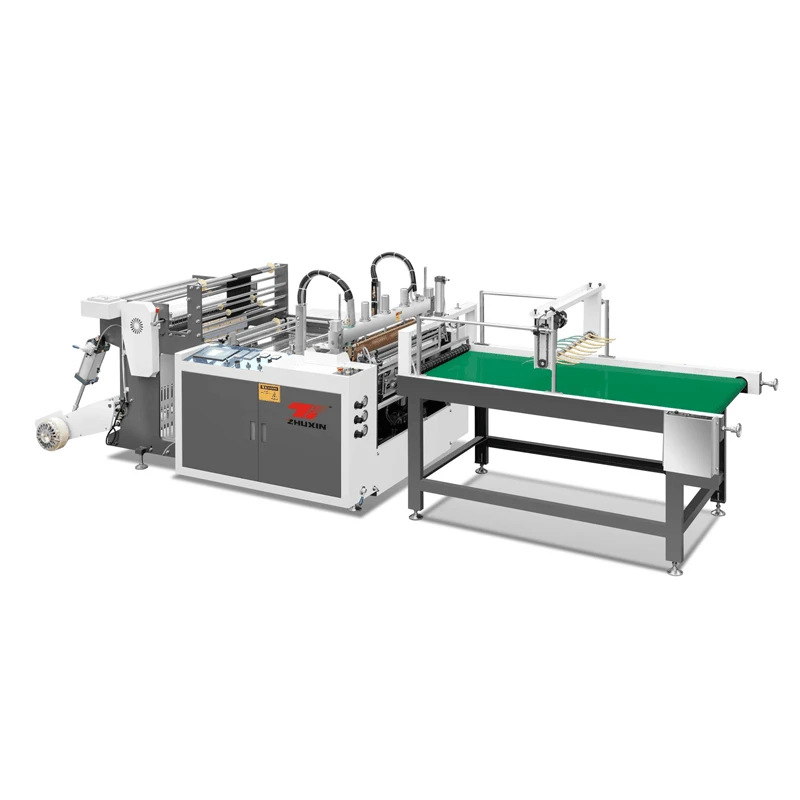
मशीन कॉन्फ़िगरेशन: टी-शर्ट बैग कनवर्टिंग लाइन
कनवर्ज़न लाइन पर टी-शर्ट बैग बनाने के लिए निम्नलिखित चरणों की आवश्यकता है।
पहला एक तनाव नियंत्रण रिलीज रैक है। रील छोटी होने के कारण फिल्म का तनाव समान रहना चाहिए। बहुत अधिक तनाव के कारण हैंडल पंच अपनी स्थिति से भटक जाता है।
दूसरे, आप अंदर की ओर मोड़ना चुन सकते हैं। इस विधि का उपयोग तब किया जाता है जब फिल्म पहले से मुड़ी हुई ट्यूब के बजाय एकल शीट के रूप में प्रवेश करती है।
अगला निचला सीलिंग स्टेशन है। यह आमतौर पर एचडीपीई फिल्म पर 140-170 डिग्री पर काम करने वाला एक हॉट बार सीलर है। तापमान सटीकता बहुत महत्वपूर्ण है. एप्लाइड साइंस (2023) ने पाया कि एचडीपीई -सी6 कॉपोलीमर 130 डिग्री से ऊपर लगभग पूर्ण आणविक विश्राम प्राप्त करता है। सील की गुणवत्ता 120 डिग्री से नीचे गिर गई। ऐसा इसलिए है क्योंकि पॉलिमर श्रृंखलाएं ठीक से फ़्यूज़ होने के लिए पर्याप्त रूप से फैली हुई नहीं हैं।
दूसरा है हैंडल डाई-कटिंग टेबल। इसे स्टील के साँचे या सर्वो चालित रोटरी पंच से बनाया जा सकता है। घूमने वाली प्रेसें उच्च गति वाली लाइनों के लिए उपयुक्त होती हैं। ऐसा इसलिए है क्योंकि इसमें प्रत्यागामी सांचों के लिए आवश्यक ठहरने की अवधि की आवश्यकता नहीं होती है।
फिर स्टैकिंग इकाइयाँ हैं। पुरुषों ने खुदरा पैकेजिंग के लिए बैगों को गिनती के ढेरों - में बाँट दिया, आमतौर पर 50 या 100 प्रत्येक -।
निर्माताओं के लिए मुख्य प्रश्न यह है कि क्या वे विद्यमान हैंप्लास्टिक बैग बनाने की मशीनइकाइयों को डाई {{0}कटिंग मॉड्यूल और बेहतर सीलिंग हेड्स के साथ अपग्रेड किया जा सकता है। कई मामलों में, उत्तर मशीन के फ़्रेम की लंबाई पर निर्भर करता है। हैंडल पंच स्टेशन और प्रबलित हेड सीलिंग मशीन लगभग 1.2 - 1.8 मीटर की अतिरिक्त मशीन लंबाई घेरती है। यदि मौजूदा ढाँचा मॉड्यूल विस्तार को ध्यान में रखकर बनाया गया है - जिसमें पूर्व -ड्रिल किए गए माउंटिंग पॉइंट और सिंक्रोनस ड्राइव शाफ्ट एक्सटेंशन पोर्ट - हैं तो संशोधन संभव है। हालाँकि, यदि फ़्रेम एक कॉम्पैक्ट, निश्चित लंबाई वाला डिज़ाइन है जो केवल फ्लैट बैग के लिए डिज़ाइन किया गया है, तो रीमॉडलिंग अव्यावहारिक है। और टी-शर्ट बैग की एक समर्पित श्रृंखला ही एकमात्र व्यवहार्य विकल्प बन जाती है।
सामग्री आवश्यकताएँ: फिल्म जो लोड के नीचे रहती है
पॉलीइथाइलीन फिल्म पर टी{0}}शर्ट बैग का दबाव एक फ्लैट बैग की तुलना में अधिक होता है। जब एक फ्लैट उपज बैग 2 किलो सेब से भरा होता है, तो वजन नीचे की सील के साथ समान रूप से वितरित होता है। लेकिन जब एक टी-शर्ट बैग उठाया जाता है, तो सारा भार दो संकीर्ण हैंडल अटैचमेंट बिंदुओं पर होता है। प्रत्येक बिंदु लगभग 15-20 मिमी चौड़ा है। तो यह एक उच्च दबाव वाला स्थान बनाता है। एक मिलीमीटर की सीलिंग चौड़ाई पर, यह तनाव सामान्य भार से 10 गुना अधिक हो सकता है।
यही कारण है कि टी-शर्ट बैग में एचडीपीई लगभग सार्वभौमिक है। एप्लाइड साइंस (2023) ने पाया कि एचडीपीई {{3}सी 6/ एचडीपीई {{5} सी 6/एलएलडीपीई - सी 4 की यांत्रिक दिशा सामान्य उत्पादन मोटाई 10 - 50 माइक्रोमीटर पर 25 - 35 एमपीए के ताकत मूल्यों को मिश्रित करती है। एलएलडीपीई में अच्छा डार्ट प्रभाव प्रतिरोध है। इसी तरह, उसी यूएनईडी अध्ययन में पाया गया कि फिल्म (9.5-9.9 माइक्रोमीटर) का डार्ट प्रभाव मूल्य 297-300 ग्राम था। मोटी फिल्मों (43-56 माइक्रोमीटर) में केवल 80-95 ग्राम था, लेकिन एलएलडीपीई स्वयं पर्याप्त कठोर नहीं था। इसलिए स्थिर भार के साथ, हैंडल बहुत अधिक खिंच सकता है। बिमोडल आणविक भार संरचना एचडीपीई बैग को हैंडल द्वारा ले जाने के लिए कठोरता और तन्य शक्ति का उपयुक्त संयोजन प्रदान करती है।
उत्तर: हाँ, बाधाओं के साथ
तो, क्या ऐसी मशीनें टी-शर्ट बैग बना सकती हैं? उत्तर है, हाँ। लेकिन एक अहम शर्त पर. यह मशीन विशेष रूप से वास्कट केस के लिए बनाई जानी चाहिए। वैकल्पिक रूप से, इसे पंच को संभालने, हेड सील को मजबूत करने और बॉटम बकल स्टेशन का विकल्प रखने के लिए अपग्रेड किया जाना चाहिए। एप्लास्टिक बैग बनाने की मशीनकेवल एक फ्लैट पैक या अंडरपैक में फिट होने वाले इन ऐड-ऑन के बिना टी-शर्ट बैग नहीं बनाया जा सकता था।
कॉन्फ़िगरेशन प्रतिबंधों का मतलब है कि निर्माता जो बैग और किराना बैग दोनों बाजारों में सेवा प्रदान करते हैं, आमतौर पर दो अलग-अलग उत्पादन लाइनें संचालित करते हैं। सबसे पहले, उच्च गति वाले फ्लैट बैग उत्पादन लाइन, पतले बैग का उत्पादन। दूसरी फुल पंच और उन्नत सीलिंग वाली टी-शर्ट बैग लाइन है। एक अन्य विकल्प मॉड्यूलर वायरिंग है, जो कॉन्फ़िगरेशन के बीच जल्दी से बदल सकता है। हालाँकि, मोल्डों को बदलने, सील तापमान को समायोजित करने और तनाव को पुन: कैलिब्रेट करने की डाउनटाइम लागत की तुलना दूसरी विशेष मशीन खरीदने की लागत से की जानी चाहिए। यहां तक कि जब एप्लास्टिक बैग बनाने की मशीनमॉड्यूलर है, बदलाव का समय और गुणवत्ता सत्यापन अक्सर उत्पादकों को उच्च {{0}वॉल्यूम टी-शर्ट ऑर्डर के लिए समर्पित लाइनों की ओर धकेलता है।
गुणवत्ता सत्यापन
पूर्ण किए गए टी-शर्ट बैग का एएसटीएम डी882 के लिए परीक्षण किया जाना चाहिए। यह पतली प्लास्टिक शीटिंग के तन्य गुणों के लिए एक मानक परीक्षण विधि है। 1.0 मिमी से कम मोटाई वाली फिल्मों पर लागू। मुख्य माप फ्रैक्चर पर तन्य शक्ति (एमडी और टीडी में) और फ्रैक्चर पर बढ़ाव हैं। माप हैंडल क्षेत्रों और बैगों से काटे गए नमूनों से आए। हैंडल क्षेत्र की लंबाई आमतौर पर शरीर से कम होती है। इसका कारण यह है कि डाई-काटने की प्रक्रिया छोटे-छोटे इंडेंटेशन बनाती है। ये खांचे तनाव बिंदु के रूप में कार्य करते हैं। अच्छी तरह से ट्यून किया हुआप्लास्टिक बैग बनाने की मशीनइकाइयाँ पंच ब्लेडों को तेज़ रखकर इस अंतर को कम करती हैं। सुस्त ब्लेड फिल्म को फाड़ देते हैं, उसे नहीं। इसलिए वे खुरदरे किनारे छोड़ देते हैं। ये खुरदरे किनारे तनाव को केंद्रित करते हैं। फिर, एक साफ हैंडल की तुलना में, इसकी हैंडल ताकत 15 - 25% कम होती है।
अतिरिक्त कार्यात्मक परीक्षण में स्थैतिक भार परीक्षण शामिल होना चाहिए। इस परीक्षण में, एक पूर्ण बैग को उसके हैंडल से एक निश्चित अवधि (आमतौर पर रेटेड क्षमता से 60 मिनट कम) के लिए लटका दिया जाता है। डायनेमिक ड्रॉप टेस्टिंग को भी शामिल किया जाना चाहिए। इस परीक्षण में, एक पूरा बैग अपनी मानक ऊंचाई से एक कठोर सतह पर गिर गया। यह प्रभाव के तहत सील की ताकत की जांच करने के लिए किया जाता है।
निष्कर्ष
उपकरण टी-शर्ट बैग बना सकते हैं। आधुनिक तर्ज पर, यह प्रति मिनट 100 से 250 बैग के बीच है। लेकिन सभी मशीनों में यह क्षमता नहीं होती. यह स्टेशन सेटिंग पर निर्भर करता है. मशीन केवल हैंडल डाई के बिना कटिंग मशीनों और प्रबलित हेड सीलिंग मॉड्यूल के फ्लैट बैग का उत्पादन कर सकती है। इन ट्रांसमिशनों के साथ, वही ट्रांसमिशन टी-शर्ट बैग लाइन बन जाता है। यह दुनिया का सबसे व्यापक रूप से इस्तेमाल किया जाने वाला प्लास्टिक बैग बना सकता है। निर्माताओं के लिए इस अंतर को समझना महत्वपूर्ण है। जब वे नए उपकरण देखते हैं तो उन्हें इसकी आवश्यकता होती है। उत्पादन का विस्तार करने के लिए उन्हें इसकी आवश्यकता है। उन्हें इसकी आवश्यकता है, और जब उन्होंने गुणवत्ता की समस्या हल की, तो लाइनें उनकी मूल डिज़ाइन सीमाओं से परे उपयोग की गईं। अंततः, चाहे एक मानकप्लास्टिक बैग बनाने की मशीनटी{0}शर्ट बैग का उत्पादन इसके फ्रेम, मॉड्यूलरिटी और उन तीन महत्वपूर्ण स्टेशनों - पंच, प्रबलित सील और वैकल्पिक गस्सेट - की उपस्थिति के कारण होता है, न कि केवल बेस एक्सट्रूज़न या वाइंडिंग क्षमता तक।
संदर्भ
- क्यूस्टा, एफ., कैमाचो, एएम, और रुबियो, ईएम (2023)। प्लास्टिक बैग के लिए प्रयुक्त उच्च घनत्व पॉलीथीन हेक्सेन कॉपोलीमर और रैखिक कम घनत्व पॉलीथीन ब्यूटेन कॉपोलीमर मिश्रण के यांत्रिक गुणों पर मुख्य उड़ा फिल्म एक्सट्रूज़न प्रक्रिया पैरामीटर का प्रभाव। एप्लाइड साइंसेज, 13(22), 12164. एमडीपीआई।
- एएसटीएम इंटरनेशनल। (2021)। एएसटीएम डी882-18: पतली प्लास्टिक शीटिंग के तन्य गुणों के लिए मानक परीक्षण विधि। एएसटीएम इंटरनेशनल, वेस्ट कॉन्शोहोकेन, पीए।
- भविष्य के बाज़ार की जानकारी. (2025)। प्लास्टिक बैग बाज़ार: वैश्विक बाज़ार विश्लेषण रिपोर्ट। टी-शर्ट बैग सेगमेंट में हिस्सेदारी: 29.4%।
- संयुक्त राष्ट्र पर्यावरण कार्यक्रम (यूएनईपी)। (2021)। पेय कप का जीवन चक्र मूल्यांकन। जीवन चक्र पहल.
- शिमदज़ु निगम। (2025)। एएसटीएम डी882: पतली प्लास्टिक शीटिंग के तन्य गुणों के लिए मानक परीक्षण विधि - परीक्षण प्रक्रिया अवलोकन। शिमदज़ु वैज्ञानिक उपकरण।


